
- Konu Yazar
- #1
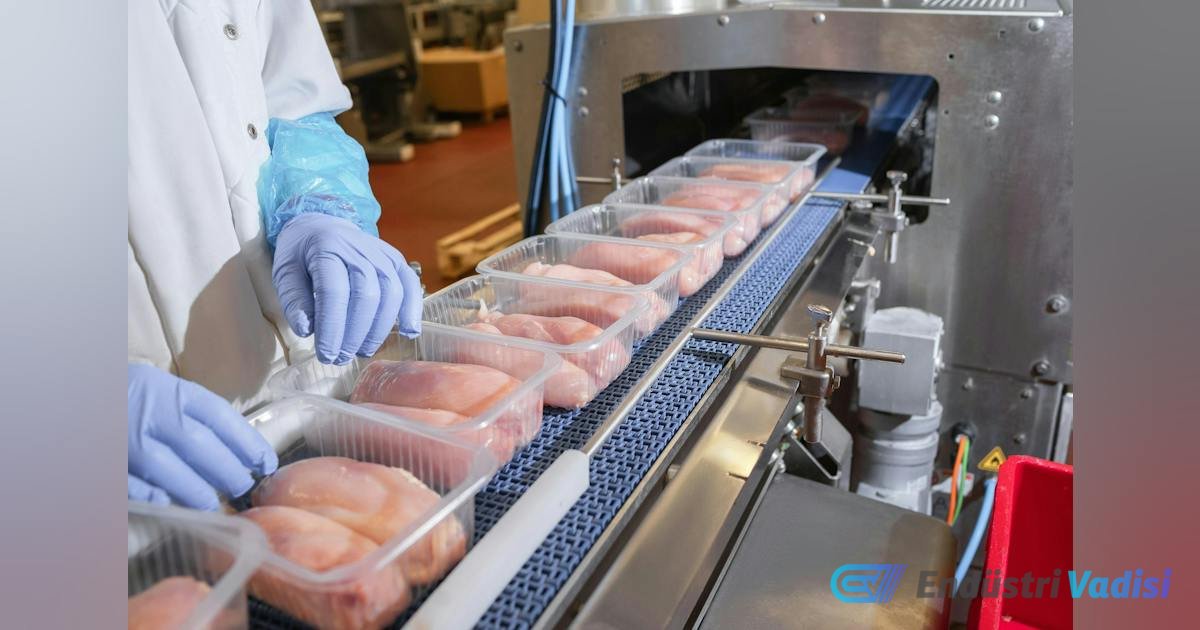
Ambalaj ve üretimde otomasyon, ana yatırım alanlarından biri haline geldi. Esko'nun 2026 Ambalaj Trendleri Anketi, otomasyonu yapay zekanın önüne koyarken, PMMI'ın 2026 Ambalaj ve İşlemede Robotik raporu, ankete katılan son kullanıcıların %72'sinin robotik kullandığını gösteriyor. Yön açık, ancak mühendislik açısından asıl soru, otomasyonun operasyonel değeri nerede yarattığıdır.
🎯 Makine Hızı Değil, Sistem Verimi Önemli!
Ambalaj hatlarında bu ayrım çok önemli. Çünkü hat performansı, tek tek makinelerin nominal hızlarının basit bir toplamı değildir. Örneğin, bir dolum makinesi dakikada 200 birim çalışırken, sonraki işlem 170, hat sonu sistemi ise 140 birim işleyebiliyorsa, daha hızlı bir dolum makinesi kurmak otomatik olarak verimi artırmaz. Asıl kısıtlama başka bir yerde olabilir: aşağı akışta tıkanma, yukarı akışta besleme eksikliği, yetersiz birikim, sık mikro duruşlar, kalıp değişimleri veya süreçler arası manuel işlemler.
📊 OEE Tek Başına Yeterli Değil!
OEE (Genel Ekipman Etkinliği) hala çok kullanışlı bir ölçüt olsa da, bize esas olarak ekipman düzeyinde bir görünüm sunar. Bir ambalaj hattı, birbirine bağlı bir sistemdir. Bu nedenle, en düşük OEE'ye sahip makine, her zaman toplam hat çıktısını sınırlayan makine değildir. Bir bira dolum hattı üzerine yapılan bir çalışma, en düşük verimliliğe sahip ekipmanın, genel verimlilik dikkate alındığında toplam hat üretkenliğini sınırlayan birim olmadığını göstermiştir.
Hedef, her makinenin maksimum hızda çalışmasını sağlamak değil, tüm hattan en yüksek istikrarlı iyi ürün çıktısını elde etmektir.
📦 Ambalaj Malzemesi de Bir Süreç Değişkenidir!
Otomasyon projelerinde sıklıkla göz ardı edilen bir diğer nokta da ambalaj malzemesinin kendisidir. Bir film, karton, şişe veya kapak sadece satın alınan bir malzeme değildir. Üretim hattına girdiğinde teknik bir süreç girdisi haline gelir. Sürtünme katsayısı, sertlik, boyutsal tolerans, sızdırmazlık aralığı veya sıcak yapışma davranışındaki değişiklikler beslemeyi, izlemeyi, sızdırmazlığı ve ulaşılabilir makine hızını etkileyebilir. Bu, bir malzeme değişikliğinin satın alma maliyetini düşürebileceği, ancak daha fazla duruş, ret veya hız kaybına neden olursa toplam dönüşüm maliyetini artırabileceği anlamına gelir.
🔍 Yeni Kapasiteden Önce Gizli Kapasiteyi Bulun!
Büyük bir otomasyon yatırımından önce, ilk kontrol edilmesi gereken şeylerden biri, hatta zaten var olan ancak şu anda kaybedilen kapasitenin ne kadar olduğudur. Kalıp değişimi iyi bir örnektir. SMED ve ilgili yalın yöntemler kullanan bir gıda fabrikası vaka çalışması, kalıp değişim süresini yaklaşık %30 azaltmış, OEE'yi %70'in üzerine çıkarmış ve işçilik maliyetini %10 düşürmüştür. Bu, her fabrikanın aynı sonucu elde edeceği anlamına gelmez, ancak ana ekipmanın teknik hızını artırmadan kullanılabilir kapasitenin serbest bırakılabileceğini gösterir.
💡 Otomasyon Her Zaman Bir Robotla Başlamak Zorunda Değil!
Otomasyon bazen sadece iki seçenek varmış gibi tartışılır: manuel operasyon veya tam otomasyon. Gerçekte, aralarında geniş bir mühendislik alanı vardır. Bir sensör, mekanik kılavuz, durdurucu, yerçekimi transferi, basit yönlendirici, kilitleme veya küçük bir taşıma cihazı, çok daha az karmaşıklık ve yatırımla tekrarlayan insan müdahalesini ortadan kaldırabilir. Buna "düşük CAPEX otomasyonu" diyorum. En yüksek otomasyon seviyesi her zaman süreç için en iyi çözüm değildir.
🚀 Kısıtlamayla Başlayın!
Büyük bir ambalaj hattı otomasyon projesinden önce, sıralamanın basit olması gerektiğine inanıyorum:
- Önce gerçek darboğazı bulun.
- Ardından kullanılabilirlik, hız, kalite, kalıp değişimi, besleme eksikliği ve tıkanma kayıplarını ayırın.
- Ambalaj malzemesi davranışının sorunun bir parçası olup olmadığını kontrol edin.
- Hat dengesini ve manuel işlemleri gözden geçirin.
- Düşük CAPEX iyileştirmeleri arayın.
Ancak bundan sonra otomasyon yatırımı tanımlanmalıdır. Amaç, mümkün olduğunca otomasyon yapmak değil, sürecin doğru kısmını, doğru seviyede, verim, maliyet, kalite veya tutarlılıkta ölçülebilir değer yarattığı yerde otomatikleştirmektir.